Vision industrielle par IA : comment passer de la démo à la performance en production
L'essentiel en 30 secondes
- L'accès à l'IA n'est plus un différenciateur : entraîner un modèle de détection de défauts est devenu simple et rapide.
- Le passage du POC à la production reste le vrai point de rupture d'un projet de vision industrielle.
- Quatre piliers font la différence : expertise technique, expérience terrain, pilotage par le ROI, industrialisation durable.
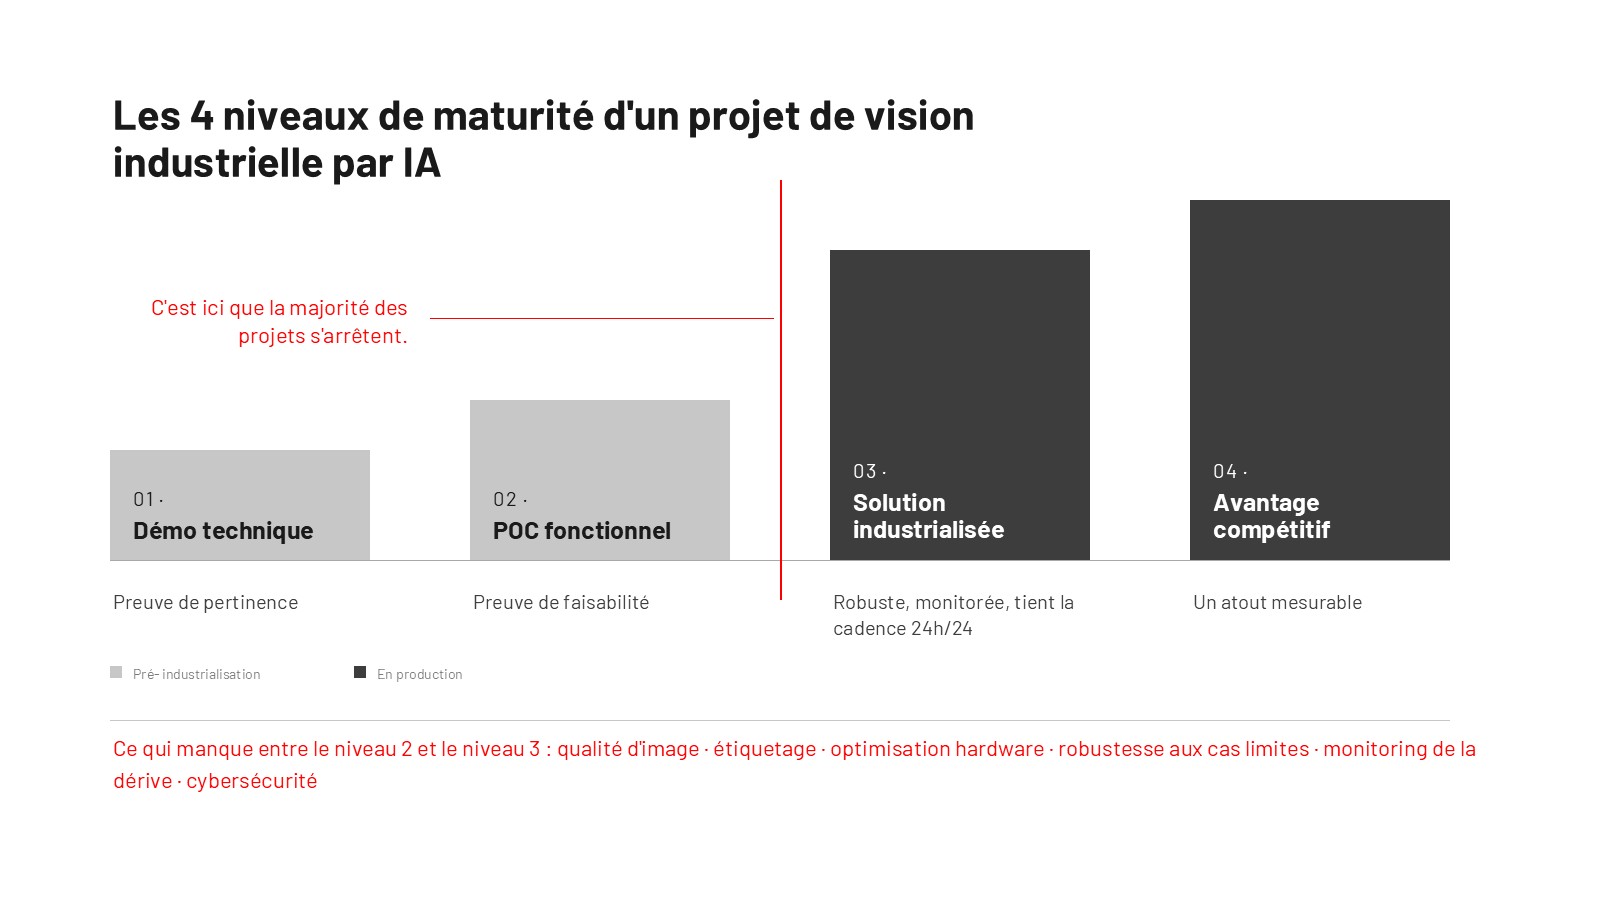
- Quatre niveaux de maturité : démo technique, POC fonctionnel, solution industrialisée, avantage compétitif. Beaucoup de projets s'arrêtent au niveau 2 en croyant être au niveau 3.
Un modèle de deep learning qui détecte 90 % des défauts sur un jeu de test ? N'importe quelle équipe technique un peu débrouillarde le sort aujourd'hui en quelques jours. Open source, architectures pré-entraînées, tutos, LLM… : la barrière à l'entrée de la vision industrielle par IA n'a jamais été aussi basse.
Le problème n'est pas là. Le problème, c'est que 90 % de performance sur un POC et 99,5 % en production — sur une ligne qui tourne en 3x8, avec des variations de lumière, des lots qui changent, des opérateurs qui n'ont pas une seconde à perdre — ce ne sont pas deux versions du même projet. Ce sont deux métiers.
L'IA est devenue accessible à tous. La performance industrielle, elle, ne l'est pas. Et cette confusion fait échouer une bonne partie des projets de contrôle qualité automatisé par vision et IA.
Un modèle de deep learning n'est pas une solution de vision industrielle
Prenez YOLO, très utilisé en détection d'objets et de défauts. Le télécharger, l'entraîner, obtenir des résultats encourageants : c'est la partie facile. Ce qui détermine si ce modèle va tenir la route en production se joue ailleurs :
• La qualité des images — nettes, bien résolues, contrastées. Un modèle ne rattrape jamais une mauvaise image.
• La structuration des données — organisées, versionnées, réutilisables.
• L'étiquetage — fin et rigoureux. Un mauvais étiquetage, c'est un modèle qui apprend les mauvais réflexes dès le départ.
• L'architecture choisie — adaptée au besoin réel, pas au modèle le plus récent ou le plus médiatisé.
• L'optimisation hardware — GPU, séquençage, cadence (FPS) compatible avec la vitesse de la ligne.
• La robustesse aux cas limites — pièce sale, mal orientée, reflet inattendu.
• Le monitoring de la dérive — un modèle performant à l'installation peut se dégrader en six mois sans surveillance.
• La cybersécurité et la gouvernance — rarement montrées en démo, indispensables dès qu'un système est connecté à l'outil de production.
Un modèle de deep learning n'est pas un livrable. C'est le résultat d'une chaîne de décisions techniques prises une par une.
Vision industrielle en interne : les factures cachées du « fait maison »
Beaucoup d'industriels ont les compétences pour se lancer en interne — tant mieux, ça veut dire que le sujet est pris au sérieux. Mais certains risques n'apparaissent jamais au moment du POC :
• Le temps d'industrialisation est presque toujours sous-estimé.
• Maintenir la performance dans la durée est plus dur que l'atteindre une fois.
• La dette technique s'accumule sans se voir, jusqu'au jour où elle coûte cher.
• Tout repose sur une ou deux personnes clés — un vrai risque en cas de départ.
• Sans benchmark objectif, difficile de savoir si le système est réellement performant ou seulement « suffisant ».
• Le ROI est souvent mal mesuré, faute d'indicateurs métiers définis dès le départ.
Rien d'irrattrapable. Mais ce sont des points à anticiper avant de se lancer, pas à découvrir en cours de route.
Les 4 piliers d'un projet de vision industrielle par IA qui tient ses promesses
1. Une expertise technique pointue en imagerie et en IA
Éclairage, capteurs, environnement de production, fine-tuning des modèles sur les pièces réelles — pas sur un jeu d'images « propre ».
2. Une expérience terrain de l'intégration en ligne de production
Comprendre les contraintes d'une ligne, intégrer dans un environnement complexe, tenir la route en conditions non idéales : poussière, vibrations, lumière qui change.
3. Une approche pilotée par le ROI industriel
Des indicateurs métiers concrets, un arbitrage permanent entre coût et performance — pas la performance maximale à tout prix.
4. Une industrialisation pensée pour durer
Monitoring, supervision, maintenance évolutive. Un système de vision industrielle n'est jamais « fini » à la mise en service.
Les 4 niveaux de maturité d'un projet de vision par IA : où en est le vôtre ?
1. Démo technique — le modèle marche sur un jeu d'images contrôlé. Preuve de pertinence, rien de plus.
2. POC fonctionnel — testé sur données réelles, en conditions proches du terrain. Preuve de faisabilité.
3. Solution industrialisée — intégrée en ligne, robuste, monitorée, capable de tenir la cadence 24h/24.
4. Avantage compétitif — le système améliore la qualité, réduit les rebuts, sécurise la conformité, et devient un atout mesurable.
Seul on va vite, à plusieurs on arrive en ligne : ce qu'apporte un intégrateur en vision industrielle
Ce n'est pas une question de compétence interne : beaucoup d'équipes industrielles ont un excellent niveau technique. C'est une question de temps, de risque et de recul.
S'appuyer sur un partenaire spécialisé en vision industrielle, c'est :
• Gagner du temps, sans repartir de zéro sur chaque brique technique.
• Réduire le risque, avec des méthodes déjà éprouvées sur d'autres cas industriels.
• Bénéficier d'une expertise multidisciplinaire — vision, IA, intégration, hardware — rarement réunie sur un seul poste.
• Avoir un regard extérieur objectif sur la faisabilité, avant d'investir.
• Simplifier la duplication du système sur d'autres lignes ou sites.
• Construire une relation dans la durée, pas seulement une mise en service.
De nouveaux modèles d'IA sortent quasiment chaque semaine. Les tester, les éprouver, savoir lesquels tiennent réellement la route en usine, demande une veille et une R&D continues — difficiles à mener en parallèle d'un poste de production ou de méthodes.
L'IA n'est pas complexe. L'excellence industrielle l'est.
Installer un modèle d'IA n'a jamais été aussi simple. Le rendre fiable à 99,5 % sur une ligne qui ne s'arrête jamais, dans un environnement industriel réel — c'est là que se joue la vraie différence.
L'IA est le moteur. Mais un moteur seul ne fait pas voler une fusée : il faut la structure, l'intégration, le pilotage, et une équipe qui a déjà fait décoller le système avant vous.
L'auteur :
Paul Légaré
Directeur d'Agence Ouest d'APREX Solutions — Expert en Vision Industrielle et IA
FAQ — Vision industrielle par IA et contrôle qualité automatisé
Qu'est-ce que la vision industrielle par IA ?
La vision industrielle par IA associe une chaîne d'acquisition d'images (éclairage, optique, caméras) à des modèles de deep learning capables de détecter des défauts, de contrôler une conformité ou de suivre un procédé directement sur la ligne de production. Contrairement à la vision « à règles » classique, elle apprend à partir d'exemples annotés, ce qui la rend adaptée aux défauts variables ou difficiles à décrire par des seuils fixes.
Pourquoi un POC de vision industrielle échoue-t-il souvent au passage en production ?
Parce qu'un POC prouve la faisabilité, pas la robustesse. En production s'ajoutent les variations de lumière, les changements de lots, la cadence de ligne, les pièces sales ou mal orientées et le fonctionnement en 3x8. Passer d'un bon score sur un jeu de test à un taux exploitable en continu relève de l'industrialisation — qualité d'image, monitoring, intégration — et non de l'entraînement du modèle.
Un modèle comme YOLO suffit-il pour détecter des défauts en production ?
Non. YOLO est une brique performante de détection d'objets, mais ce n'est pas une solution de contrôle qualité. Sa fiabilité en ligne dépend de la qualité des images, de la structuration et de l'étiquetage des données, de l'optimisation hardware pour tenir la cadence, de la robustesse aux cas limites et de la surveillance de la dérive du modèle dans le temps.
Faut-il développer sa solution de vision industrielle en interne ou passer par un partenaire ?
Les deux sont possibles, et beaucoup d'équipes industrielles ont le niveau technique pour se lancer. Les risques du « fait maison » sont ailleurs : temps d'industrialisation sous-estimé, dette technique invisible, dépendance à une ou deux personnes clés, absence de benchmark objectif et ROI mal mesuré. Un partenaire spécialisé apporte surtout du temps gagné, du risque réduit et un regard extérieur avant investissement.
Qu'est-ce que la dérive d'un modèle (model drift) et comment la surveiller ?
La dérive désigne la dégradation progressive des performances d'un modèle quand les conditions réelles s'écartent de celles de son entraînement : nouveau fournisseur de matière, éclairage vieillissant, changement de gamme. Un modèle performant à l'installation peut se dégrader en quelques mois. La parade est un monitoring continu des indicateurs de détection, avec ré-entraînement périodique sur des données fraîches.
Quelles données faut-il pour entraîner un modèle de contrôle qualité par vision ?
Des images nettes, bien résolues et contrastées, produites par une chaîne d'acquisition maîtrisée ; des données organisées, versionnées et réutilisables ; un étiquetage fin et rigoureux ; et une représentation suffisante des cas limites (pièce sale, mal orientée, reflet inattendu). Un modèle ne rattrape jamais une mauvaise image, et un mauvais étiquetage lui fait apprendre les mauvais réflexes dès le départ.
Comment mesurer le ROI d'un projet de vision industrielle ?
En définissant des indicateurs métiers dès le cadrage, avant le premier développement : taux de rebut, taux de retouche, coût de non-qualité, temps de contrôle mobilisé, réclamations clients, disponibilité de la ligne. Sans ces repères posés en amont, le ROI se mesure mal après coup et le projet reste jugé sur des critères techniques plutôt que sur sa valeur d'exploitation.
Quels sont les niveaux de maturité d'un projet de vision par IA ?
Quatre : la démo technique (le modèle marche sur un jeu d'images contrôlé), le POC fonctionnel (testé sur données réelles), la solution industrialisée (intégrée, robuste, monitorée, capable de tenir la cadence 24h/24) et l'avantage compétitif (qualité améliorée, rebuts réduits, conformité sécurisée, gain mesurable). Beaucoup de projets s'arrêtent au niveau 2 en pensant avoir atteint le niveau 3.
APREX Solutions : le constructeur derrière le moteur
APREX Solutions conçoit et déploie des solutions de vision industrielle par IA pour le contrôle qualité automatisé et l'optimisation des procédés de production. Basée à Nancy, avec des agences à Lyon et Bordeaux et des antennes à Paris et Lille, l'équipe accompagne les sites industriels sur l'ensemble de la chaîne de valeur de la vision : qualité des données, optimisation logicielle, intégration robuste, avec des solutions de bout en bout, clé en main et sur-mesure.
Ce qui différencie APREX n'est pas l'accès à l'IA — accessible à tous — mais la maîtrise de tout ce qu'il faut construire autour pour la faire tenir en production : de la démo technique à l'avantage compétitif mesurable, sur les quatre niveaux de maturité évoqués dans cet article.