
Vision industrielle : IA et algorithmes paramétriques pour le contrôle qualité
Computer vision industrielle sur-mesure : ce qui détermine le choix d'une technologie pour chaque projet de contrôle par caméra
La performance d'un projet de contrôle par vision industrielle ne dépend pas seulement de la puissance des algorithmes. Elle tient surtout à la bonne combinaison de technologies.
Détection, classification et localisation de défauts ou d'anomalies, détection d'événements, mesure dimensionnelle, contrôle d'aspect, lecture de caractères et de codes : chaque application a ses propres contraintes. Nature des défauts ou du phénomène observé, précision et résolution attendues, seuils de conformité, conditions d'acquisition sur ligne de production ou en laboratoire… Ces paramètres sont définis dès le cahier des charges : ils déterminent les méthodes à mettre en œuvre pour dimensionner une réponse sur-mesure à chaque projet de computer vision.
APREX s'appuie sur plus de 15 ans de R&D en algorithmes paramétriques et en intelligence artificielle. Notre suite logicielle AX, notamment AX VISION et AX IA, permet de concevoir et de déployer des applications de traitement d'images et de mesure optique sur-mesure.
IA supervisée, non supervisée ou paramétrique : quelle méthode d’analyse d’images pour quel type de détection ?
En vision industrielle comme en computer vision appliquée à la R&D, trois familles d’algorithmes permettent d’analyser des images. L’IA non supervisée apprend uniquement à partir d’images de référence et signale tout écart. L’IA supervisée reconnaît et nomme ce sur quoi elle a été entraînée. La méthode paramétrique mesure et compare à des seuils chiffrés. Le bon choix dépend d’une question simple : faut-il signaler, classifier ou mesurer ? Souvent, la réponse combine plusieurs méthodes.
1/ Détection d'anomalies par IA non supervisée : signaler tout écart sans avoir à le nommer
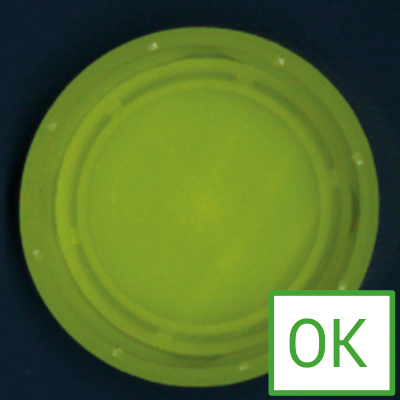
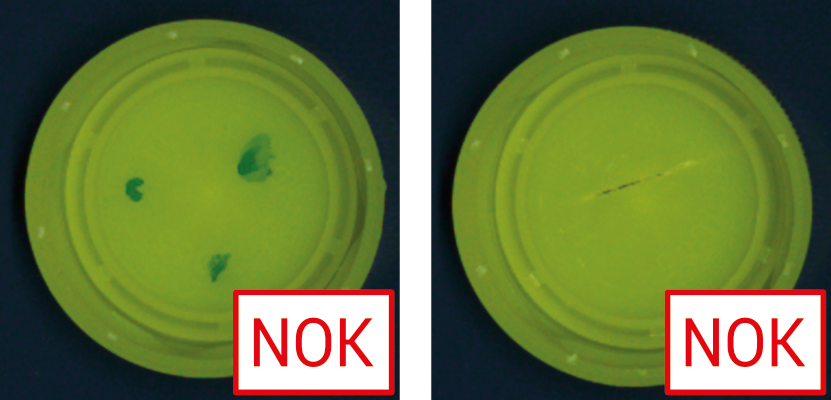
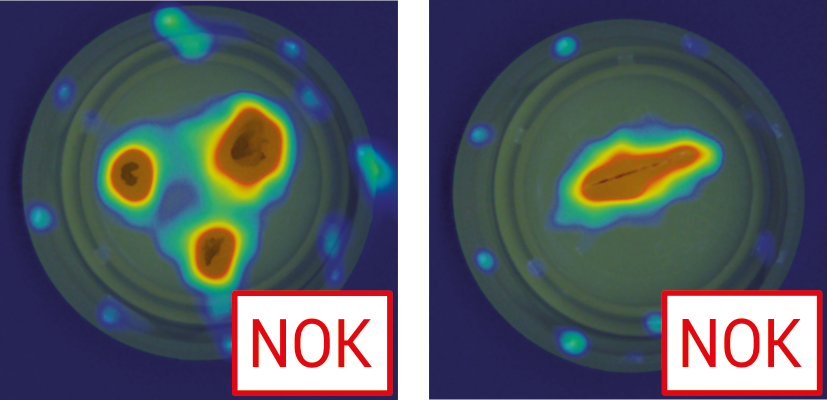
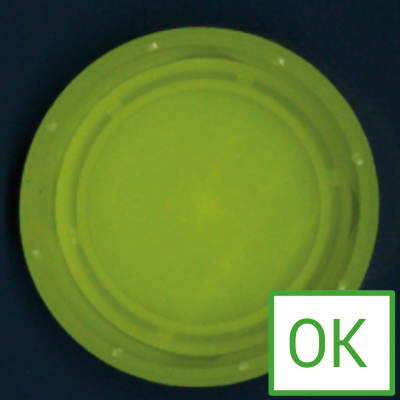
- Principe : le modèle est entraîné uniquement à partir d'images conformes. Il apprend à reconnaître une pièce OK (ici, un bouchon). Toute différence avec les images d'apprentissage est signalée comme anomalie.
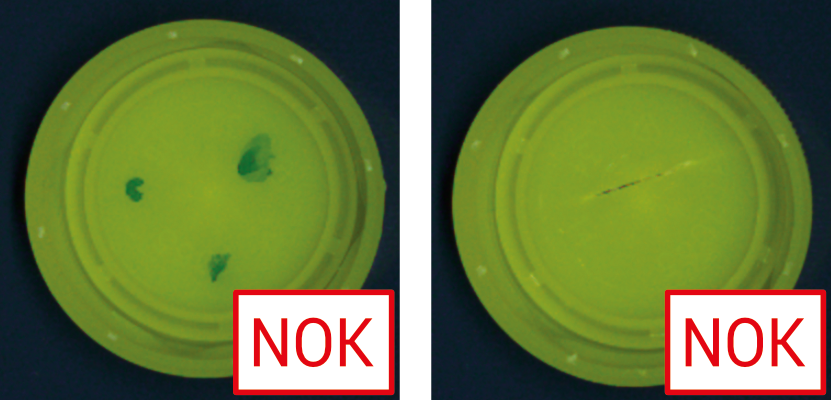
- Ce que permet la méthode : localiser, dénombrer et dimensionner approximativement une anomalie.
- Limite : elle ne classe pas l'anomalie (elle ne la reconnaît pas avec précision et ne la nomme pas).
- Données nécessaires : Des pièces conformes pour l’apprentissage et quelques échantillons non conformes pour valider l’efficacité de l’application.
- Quand la choisir : pour les contrôles où il n'est pas utile de nommer l'anomalie. À privilégier pour des produits peu variables, dans un environnement très stable.
- Logiciels AX : AX IA pour l'annotation des bases de données et l'entraînement des modèles IA + AX VISION pour la création de l'application de vision et son déploiement en production.
2/ Détection de défauts en IA supervisée : localiser et classer chaque type de défaut
-
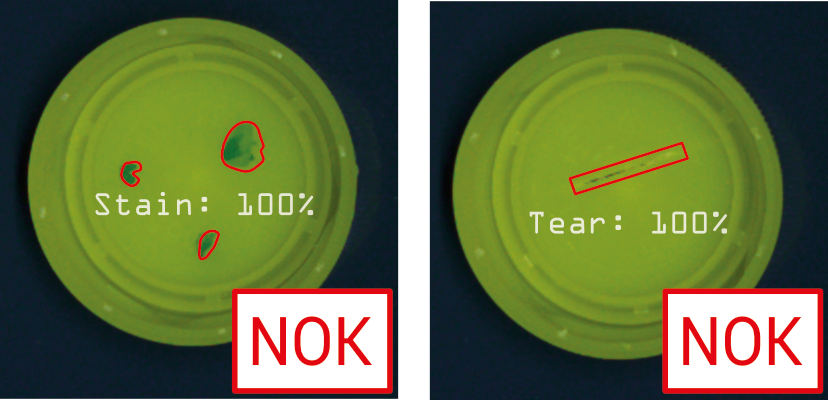
Principe : le modèle est entraîné à partir d'images conformes et non conformes. Grâce à l'étiquetage de la base de données (labellisation), il apprend à reconnaître et à nommer des caractéristiques précises. Seuls les défauts entraînés sont signalés.
- Ce que permet la méthode : détecter, localiser et classer les caractéristiques recherchées (forme, position…) de façon très précise et fiable ; détourer précisément les défauts par bounding box ou par masque ; paramétrer le seuil de conformité selon les exigences du contrôle.
- Limite : elle ne détecte pas les défauts sur lesquels elle n'a pas été entraînée.
- Données nécessaires : un lot d'échantillons contenant l'ensemble des défauts à reconnaître en production.
- Quand la choisir : dès qu'il faut détecter un défaut défini, avec une grande précision.
- Logiciels AX : entraînement avec AX IA, déploiement en production avec AX VISION.
3/ Détection de défauts par méthode paramétrique : mesurer et comparer aux tolérances
- Principe : des algorithmes paramétrés et étalonnés selon un seuil de conformité défini par le cahier des charges. Seules les mesures hors tolérance sont signalées NOK.
- Ce que permet la méthode : des mesures dimensionnelles (micron, mm, m) et colorimétriques (LAB, HSV, RGB) précises, en valeurs absolues ; des contrôles multiples, même à très haute cadence.
- Limite : elle ne classe pas un défaut et ne traite pas les cas qui n'ont pas été paramétrés.
- Données nécessaires : un lot d'échantillons non conformes, avec la valeur de chaque défaut.
- Quand la choisir : à privilégier pour les mesures dimensionnelles et colorimétriques.
- Logiciels AX : paramétrage et déploiement en production avec AX VISION.
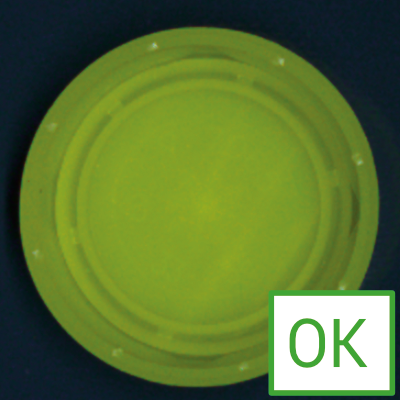
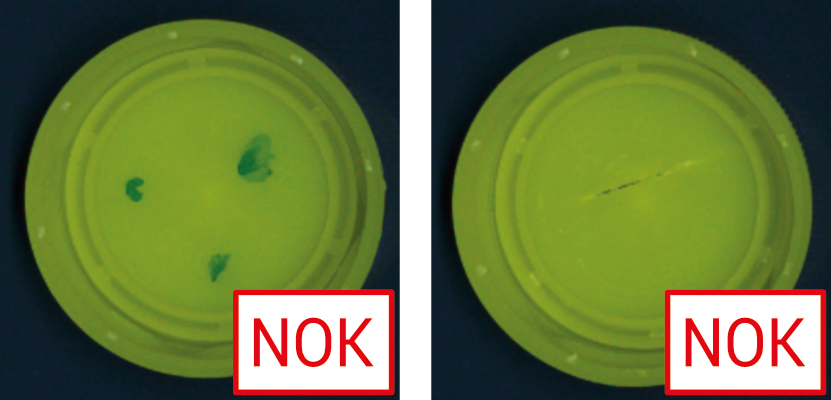
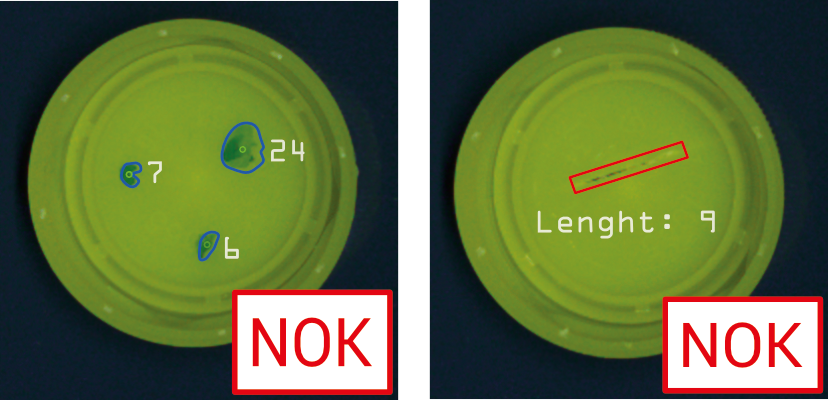
Tableau comparatif des méthodes d'analyse d'images : IA non supervisée, IA supervisée et paramétrique
Comparatif des trois méthodes d'analyse d'images pour la détection de défauts et d'anomalies
|
Critère |
IA non supervisée |
IA supervisée |
Méthode paramétrique |
|---|---|---|---|
|
Apprend à partir de |
Images conformes uniquement |
Images conformes et non conformes étiquetées |
Paramètres et seuils du cahier des charges |
|
Ce qui est signalé |
Tout écart aux images conformes |
Uniquement les défauts entraînés |
Uniquement les mesures hors tolérance |
|
Nomme le défaut |
Non |
Oui |
Non |
|
Détecte un défaut imprévu |
Oui |
Non |
Non |
|
Précision |
Localisation et dimensionnement approximatifs |
Détourage précis (bounding box ou masque) |
Mesure en valeurs absolues (micron à mètre; LAB, HSV, RGB) |
|
Échantillons nécessaires |
Pièces conformes + quelques non conformes pour valider |
Lot couvrant tous les défauts à reconnaître |
Pièces non conformes avec la valeur de chaque défaut |
|
À privilégier pour |
Produits peu variables, environnement stable, défaut à signaler sans le nommer |
Défaut défini à détecter avec une grande précision |
Mesures dimensionnelles et colorimétriques, très haute cadence |
|
Avec quels logiciels AX |
AX VISION : entrainement et déploiement semi-automatisé / AX IA : entrainement de modèles |
AX IA : annotation des données et entrainement des modèles / AX VISION : déploiement en production dans une application de vision |
AX VISION |